Pièces de filtre sur mesure : s'accorder sur les tolérances dimensionnelles
Les pièces de filtre sur mesure échouent rarement parce qu'un fournisseur ne sait pas tenir une tolérance. Elles échouent parce que deux parties lisent le même chiffre différemment. Un plan qui indique 12,0 mm sans préciser l'instrument, la référence, la température ni le plan d'échantillonnage laisse la décision d'acceptation en suspens, et la discussion commence dès l'arrivée des premières pièces à l'usine. Convenir des tolérances sur des pièces de filtre sur mesure, c'est convenir de ce qui sera mesuré, comment, sur combien de pièces, et de ce qu'il advient des pièces hors tolérance. Ce guide expose la démarche qui permet de garder cet accord sur le plan technique plutôt que personnel.
Partir de la fonction, pas du chiffre
Une tolérance est une marge de variation admise autour d'une cote qui a un rôle à jouer. Quand ce rôle n'est pas clair, le chiffre est recopié d'un ancien plan, resserré par précaution, ou laissé large parce que personne ne veut payer le contrôle. Ces trois issues coûtent de l'argent.
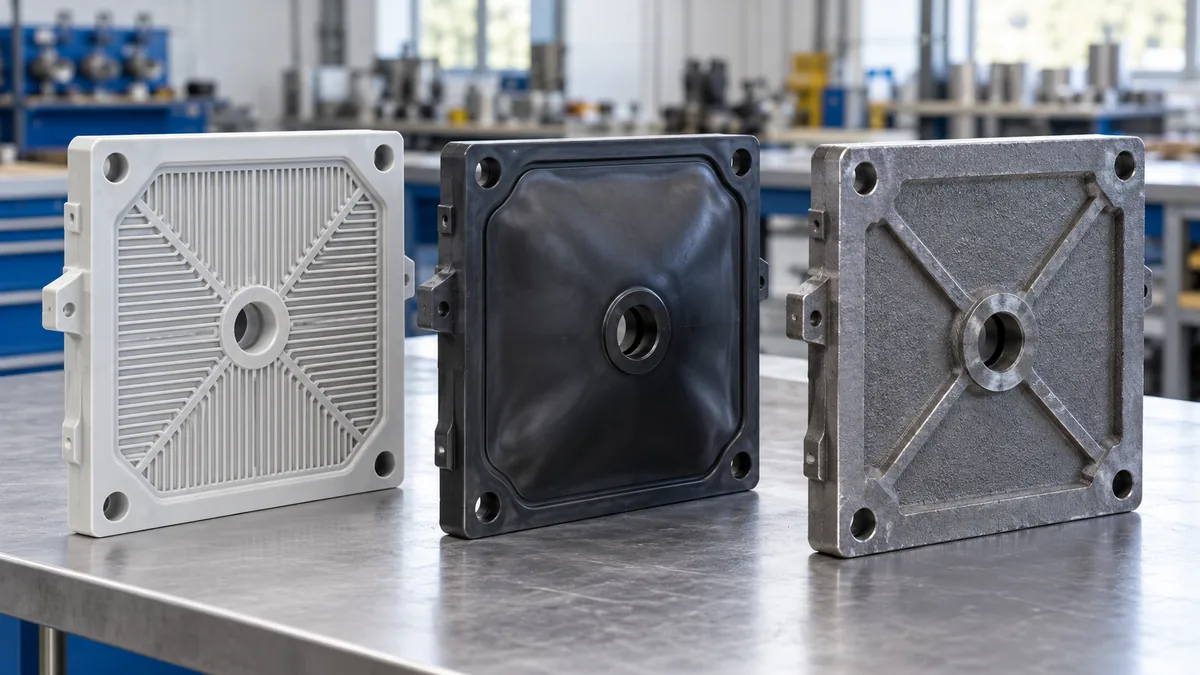
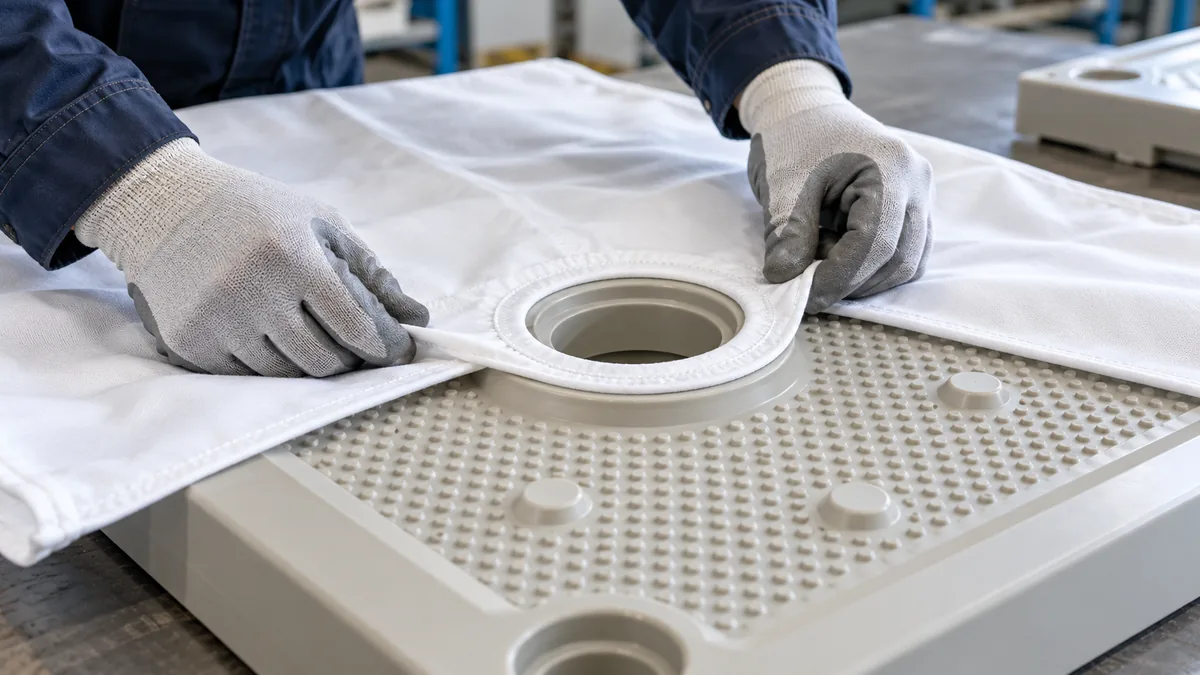
Prenons une plaque filtrante encastrée. Sa longueur hors tout la positionne dans le bâti de la presse, son épaisseur détermine le volume de chambre que produit l'empilement, sa face d'étanchéité empêche la suspension de pénétrer dans la zone de circulation, et l'agencement de ses orifices le raccorde à une conduite d'alimentation déjà fixée en place. Ces quatre fonctions tolèrent des variations très différentes. Quelques millimètres d'erreur sur la longueur peuvent empêcher complètement l'insertion de la plaque dans le bâti, tandis que ces mêmes quelques millimètres sur l'épaisseur modifient le volume du gâteau et le temps de cycle sans arrêter la production.
La démarche pratique consiste à dresser la liste des caractéristiques qui touchent autre chose, puis à énoncer ce que chacune doit accomplir. Une face d'étanchéité doit rester suffisamment plane pour se fermer sous la pression de serrage. Un orifice doit s'aligner sur une conduite que l'on ne peut pas déplacer. Une poignée doit supporter une plaque soulevée sans se déformer jusqu'à la main d'un opérateur. Une fois la fonction consignée, la tolérance en découle, et la méthode de contrôle découle de la tolérance.
Deux modes de défaillance reviennent sans cesse. Le premier est un plan qui tolérance tout de la même manière, ce qui reporte le coût d'usinage ou de moulage sur des caractéristiques qui n'en ont pas besoin et laisse malgré tout la face d'étanchéité sous-spécifiée. Le second est un plan sans aucune tolérance, où le fournisseur applique un grade général et l'acheteur ne découvre le résultat qu'au montage. Ni l'un ni l'autre n'est un problème de fournisseur. Les deux sont des problèmes de spécification, et tous deux coûtent moins cher à régler sur le papier.
Quelles cotes méritent un contrôle serré
Toutes les cotes d'une pièce de filtre sur mesure ne méritent pas la même attention. Le tableau ci-dessous distingue les caractéristiques qui déterminent généralement l'ajustement, l'étanchéité et la manutention de celles pour lesquelles une tolérance générale suffit normalement. À lire comme une liste de départ à confirmer au regard de votre propre assemblage, et non comme un grade universel.
| Caractéristique | Pourquoi elle demande généralement un contrôle plus serré | Ce qu'il faut indiquer sur le plan | Ce que la cote seule ne prouve pas |
|---|---|---|---|
| Planéité de la face d'étanchéité | Un point haut crée un chemin de fuite sous le serrage | Valeur de planéité, zone mesurée, condition de maintien pendant la mesure | Que l'empilement serré sera étanche à la pression de service |
| Entraxe des orifices | Un défaut d'alignement sollicite la conduite d'alimentation et la plaque | Position nominale, tolérance et face de référence à partir de laquelle elle est mesurée | Que la bride de raccordement ou le tuyau soit lui-même dans les tolérances |
| Longueur et largeur hors tout | Détermine si le plateau entre dans le cadre et porte la toile | Tolérance par rapport à la dimension du cadre, et non par rapport à une valeur nominale | Que le plateau reposera d'équerre dans l'empilement |
| Épaisseur du plateau | Définit le volume de la chambre et la répartition de la charge de serrage | Limites nominales plus et moins, et points de mesure | Volume du gâteau, comportement au drainage ou temps de cycle |
| Positions des poignées et des supports | Influe sur la sécurité de manutention et la stabilité de l'empilement | Tolérance de position par rapport à une référence spécifiée | Que les supports soient assez résistants pour la charge levée |
| Interface de la toile ou du joint | La largeur, la profondeur et le rayon d'angle de la rainure déterminent l'ajustement et l'étanchéité | Dimensions de la rainure avec le rayon d'angle indiqué | Que la toile ou le joint dont vous disposez déjà corresponde à la rainure |
La colonne de droite compte autant que la colonne des tolérances. Une mesure de planéité relevée sur un plateau non bridé ne permet pas de prévoir ce qui se passera à la fermeture de la presse, car le serrage redistribue la charge et peut soulever un coin bas. Une position d'orifice mesurée depuis un bord commode plutôt que depuis la référence spécifiée peut passer le contrôle et néanmoins ne pas s'aligner. Chacune de ces conditions est une condition de mesure, et chacune a sa place dans l'accord.
La méthode de mesure fait partie de la spécification
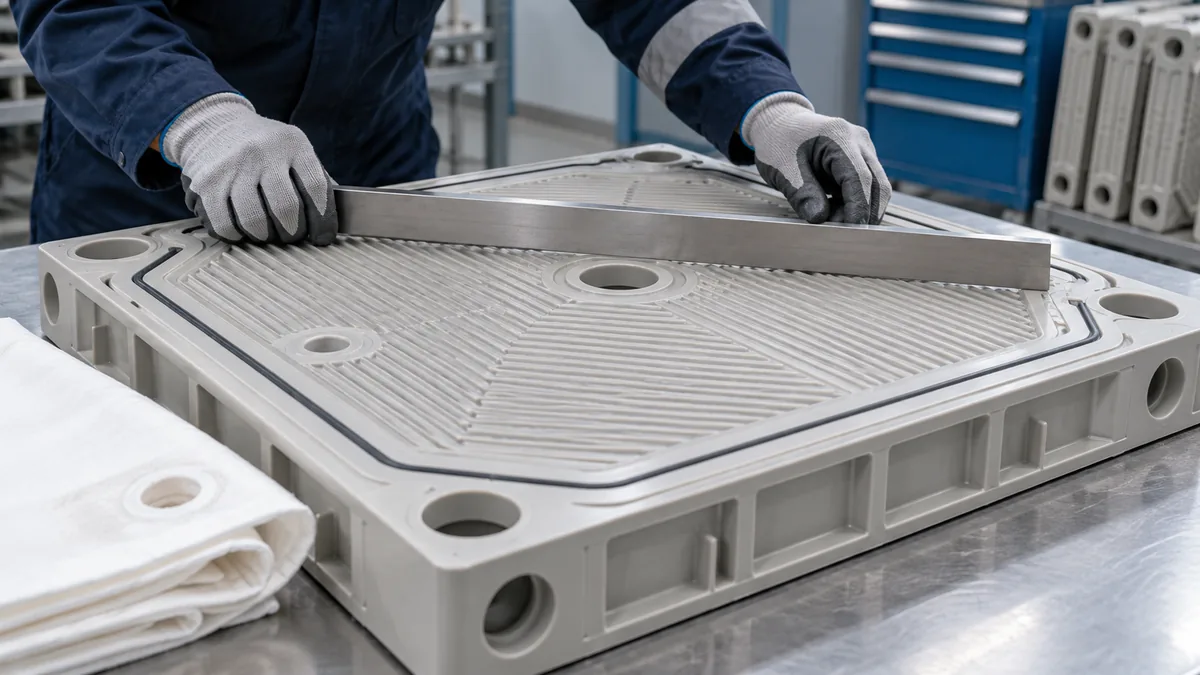
Une tolérance sans méthode n'est qu'un avis. Deux contrôleurs peuvent mesurer le même plateau et rapporter des chiffres différents sans que l'un ou l'autre ait commis d'imprudence, car un pied à coulisse sur un bord en polymère moulé ne donne pas la même lecture qu'une sonde à contact sur une face usinée, et les deux diffèrent d'un mètre ruban tiré sur un plateau de 1250 mm.
Notez cinq éléments pour chaque caractéristique contrôlée. Nommez l'instrument et sa résolution. Nommez les points où la lecture est effectuée, idéalement avec un petit croquis. Nommez la condition d'appui, car une plaque posée sur deux cales fléchit différemment d'une plaque posée à plat. Nommez la température à laquelle la mesure est valable, car les pièces en polymère se déforment avec la chaleur et l'humidité. Nommez combien de lectures constituent un résultat, qu'il s'agisse d'une valeur unique, d'un maximum ou d'une moyenne de plusieurs points.
La règle d'acceptation demande le même traitement. Une limite absolue et une moyenne assortie d'une plage admissible sont deux spécifications différentes, et un lot conforme à l'une peut être non conforme à l'autre. Si le plan indique un maximum, le fournisseur doit contrôler ce maximum. S'il indique une valeur nominale avec des limites symétriques, le fournisseur doit pouvoir démontrer où se situe réellement le processus à l'intérieur de ces limites.
C'est ici que la connaissance du processus d'un fournisseur prend toute sa valeur. Un mouleur sait quelles caractéristiques se déplacent lorsque l'outil chauffe au cours d'un poste, et un usineur sait quelles faces fléchissent sous le bridage. Les fournisseurs qui fabriquent des pièces filtrantes sur mesure sur commande, dont Shine Technology, proposent normalement une plage qui reflète l'outillage et la matière plutôt que le chiffre le plus serré que le plan pourrait porter. Cette discussion vaut la peine d'être menée avant que le plan ne soit figé, et non après le rejet de la première livraison.
Références, projection et conventions de dessin
Un plan n'est un contrat que si les deux parties le lisent de la même manière. Confirmez le schéma de références avant toute autre chose. Une tolérance de position mesurée depuis la face d'étanchéité, depuis la face d'orifice et depuis un bord extérieur produira trois décisions d'acceptation différentes, et une seule d'entre elles correspond à la façon dont la plaque est posée dans la presse.
Vérifiez la convention de projection, les unités, et si le plan est le document de l'acheteur ou celui du fournisseur. Un plan de fournisseur non traçable à un numéro de révision de l'acheteur est difficile à opposer à quiconque par la suite. Vérifiez que le cartouche de révision est rempli et que la révision approuvée est bien celle qui est chiffrée.
Lorsqu'il n'existe aucun plan d'origine, ce qui est courant sur les installations anciennes, ne mesurez pas une pièce usée pour appeler le résultat une spécification. Mesurez plutôt l'empilage d'assemblage : l'ouverture du bâti, les entraxes des brides de tuyauterie, le média qui doit s'ajuster, le jeu nécessaire à la poignée. Une plaque usée porte la forme de sa durée de service, et copier cette forme dans une nouvelle commande reproduit l'usure.
Approbation du premier article et lots d'essai
L'approbation du premier article est un contrôle dimensionnel, pas une garantie de performance. Elle confirme que les pièces présentées correspondent au plan selon la méthode de mesure convenue. Elle ne confirme pas que la prochaine empreinte de moule, le prochain lot de matière ou le prochain poste produira le même résultat.
Fixez la taille de l'échantillon avant la fabrication des pièces. Trois plaques mesurées aux mêmes points présenteront une dispersion, et cette dispersion est plus utile qu'une seule lecture conforme. Consignez les valeurs réelles plutôt qu'une simple mention de conformité, car un lot proche d'une limite aujourd'hui la franchira lorsque l'outil s'usera.
Précisez ce qu'il advient d'une caractéristique non conforme. Certaines caractéristiques peuvent être reprises, d'autres acceptées par dérogation avec une note écrite, et d'autres doivent être refabriquées. Une dérogation convenue oralement et jamais consignée par écrit devient un litige à la deuxième commande. Conservez le dossier du premier article avec la révision du plan et le lot de matière, afin que la comparaison reste possible ultérieurement.
Révisions, usure de l'outillage et commandes répétées
Les tolérances dérivent pour des raisons ordinaires. Les outils s'usent, les moules s'entartrent, et un fournisseur qui modifie une séquence d'usinage pour raccourcir les délais peut déplacer la position d'une caractéristique dans sa plage. Rien de tout cela n'est une faute, mais tout cela exige un déclencheur de revue.
Définissez les déclencheurs dans l'accord. Une réparation d'outil, un changement de fournisseur de matière, un transfert vers une autre machine ou une révision de l'équipement d'assemblage doivent chacun entraîner un nouveau contrôle dimensionnel par rapport au plan approuvé. Une commande répétée passée sur un plan qui a évolué sans numéro de révision est une source courante de non-concordance.
Gardez le dossier simple et complet : la révision du plan approuvé, la méthode de mesure, les valeurs du premier article, les éventuelles dérogations et la date de la dernière revue. Si une plaque ne s'ajuste pas deux ans plus tard, ce dossier répond à la question en quelques minutes plutôt qu'en plusieurs semaines.
Envoyez le dossier de plans avant le devis
L'endroit le moins coûteux pour régler une tolérance, c'est avant le bon de commande. Envoyez le dossier de plans avec les dimensions d'assemblage, le schéma de références, la méthode de mesure de chaque caractéristique contrôlée, la taille de l'échantillon pour l'approbation du premier article et le numéro de révision auquel les pièces doivent être fabriquées. Shine Technology examine les pièces filtrantes sur mesure au regard de ces cinq éléments et renvoie des commentaires sur toute dimension qui ne peut être vérifiée à partir du plan fourni, afin que les questions émergent tant que le plan est encore ouvert. Les plans et les questions techniques peuvent être envoyés via les coordonnées figurant sur shinefiltration.com.
FAQ
Quelle doit être la précision d'une tolérance sur une plaque filtrante sur mesure ?
Uniquement aussi serrée que l'exige la fonction, et pas davantage. Partez de ce que la caractéristique touche : une face d'étanchéité doit se fermer sous le serrage, un orifice doit s'aligner avec une tuyauterie fixe, une plaque doit entrer dans le bâti. Définissez la tolérance à partir de cette exigence, puis confirmez que le fournisseur peut la mesurer avec un instrument précisé. Serrer une caractéristique qui ne touche rien ajoute du coût et du temps de contrôle sans améliorer l'ajustement, et cela peut détourner l'attention de la seule dimension qui décide réellement de l'étanchéité de l'empilage.
La tolérance doit-elle être rédigée par le fournisseur ou par l'acheteur ?
L'acheteur est responsable de l'exigence et le fournisseur de la capabilité du procédé ; le plan doit donc porter les deux. L'acheteur énonce la fonction et les limites acceptables. Le fournisseur indique la plage que l'outillage et la matière peuvent tenir, ainsi que la méthode de mesure employée pour le prouver. Si les deux ne coïncident pas, il s'agit d'un échange de conception, et non d'un litige qualité. Un plan émis sans commentaire du fournisseur signifie généralement que la question de la capabilité n'a jamais été posée.
Que doit contenir un rapport de contrôle de la première pièce ?
L'indice de révision du plan, le lot de matière, l'instrument et sa résolution, les points mesurés, la condition de maintien, la température si la matière y est sensible, et les valeurs réelles plutôt qu'une simple mention de conformité. Ajoutez la taille de l'échantillon et la dispersion au sein de l'échantillon. Un rapport qui ne liste que “dans la tolérance” ne peut pas être comparé au lot suivant, et c'est précisément la comparaison qui justifie de le conserver.
Un fournisseur peut-il tenir une tolérance sur une pièce moulée aussi bien que sur une pièce usinée ?
Les pièces moulées et usinées se comportent différemment : un même chiffre n'a donc pas la même signification. Les formes usinées tiennent une dimension de près, mais peuvent se déformer sous le serrage. Les formes moulées subissent le retrait de l'outillage, le déplacement des lignes de joint et la croissance après moulage, d'où la nécessité d'inscrire la température de mesure et le temps de stabilisation dans la spécification. Demandez ce que le procédé peut tenir sur un poste complet, et non ce qu'a mesuré un seul échantillon, puis fixez la règle d'acceptation à partir de cette réponse.