Suku Cadang Filter Khusus: Menyepakati Toleransi Dimensi
Suku cadang filter kustom jarang gagal karena pemasok tidak mampu mempertahankan toleransi. Suku cadang tersebut gagal karena dua pihak membaca angka yang sama dengan cara berbeda. Gambar yang mencantumkan 12,0 mm tanpa menyebutkan instrumen, datum, suhu, atau rencana pengambilan sampel membuat keputusan penerimaan menjadi terbuka, dan perdebatan dimulai saat suku cadang pertama tiba di pabrik. Menyepakati toleransi pada suku cadang filter kustom berarti menyepakati apa yang akan diukur, bagaimana caranya, pada berapa banyak unit, dan apa yang terjadi pada suku cadang yang berada di luar batas. Panduan ini memaparkan urutan yang menjaga kesepakatan tersebut tetap bersifat teknis, bukan personal.
Mulailah dari Fungsi, Bukan Angka
Toleransi adalah jumlah variasi yang diizinkan pada suatu dimensi yang memiliki fungsi tertentu. Ketika fungsinya tidak jelas, angkanya disalin dari gambar lama, diperketat agar aman, atau dibiarkan lebar karena tidak ada yang mau membayar biaya inspeksi. Ketiga hasil tersebut sama-sama memakan biaya.
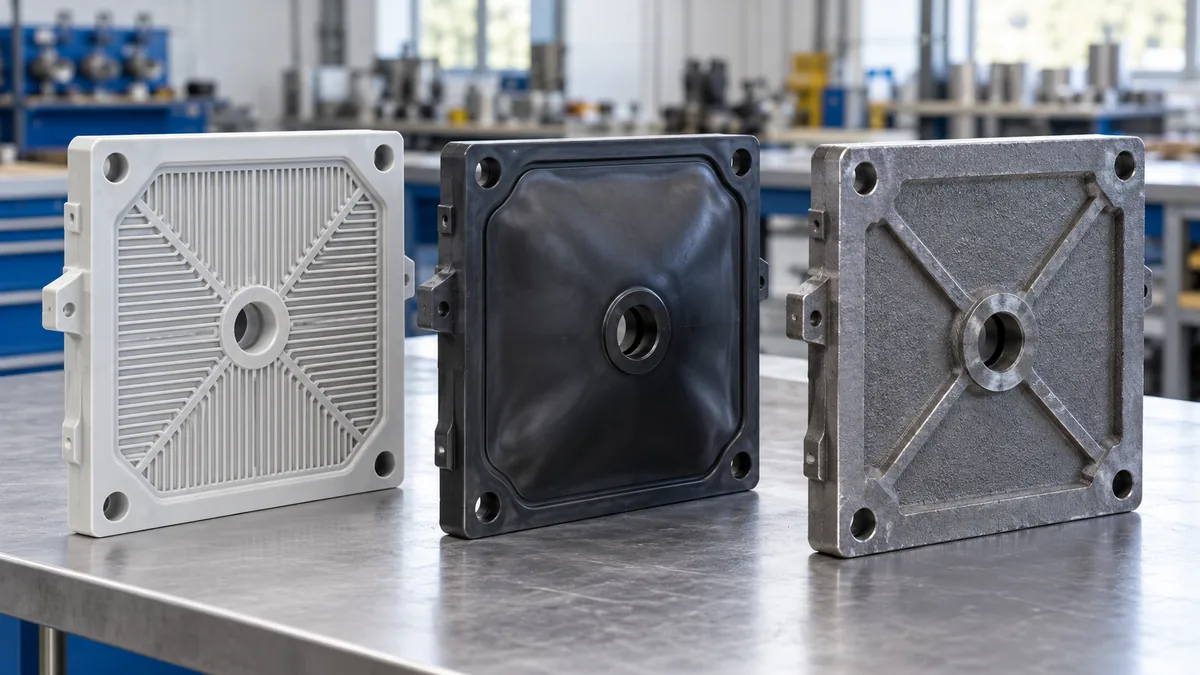
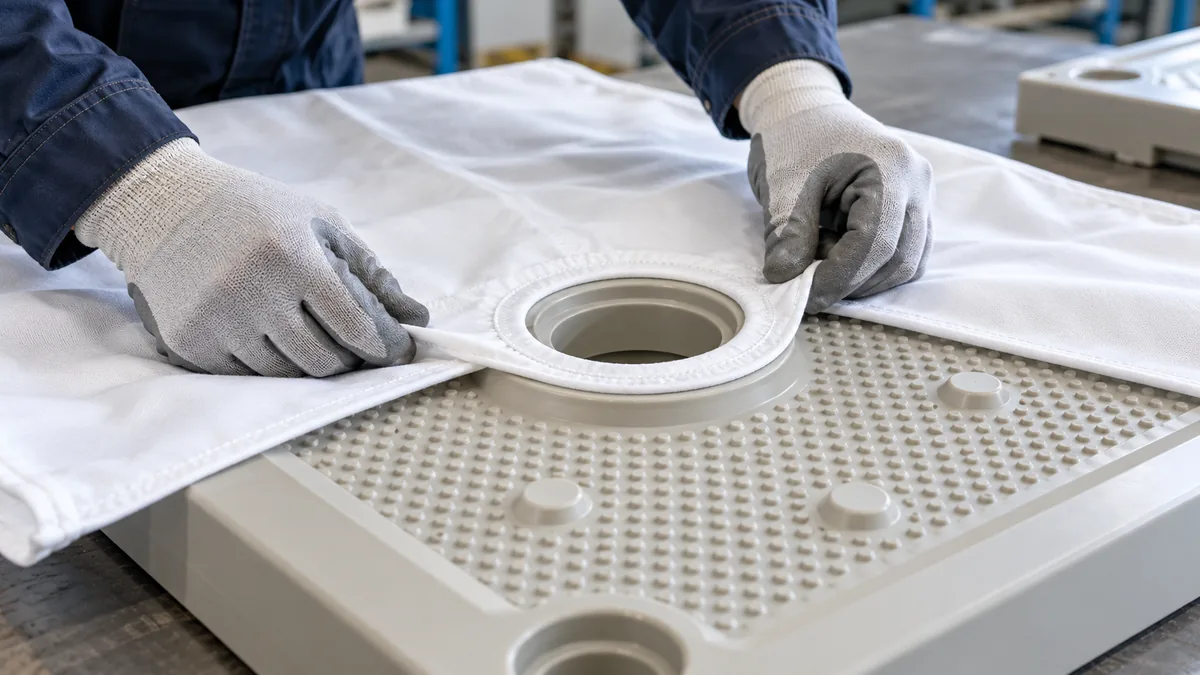
Ambil contoh pelat filter cekung. Panjang keseluruhannya memosisikan pelat di rangka press, ketebalannya menentukan berapa volume ruang yang dihasilkan oleh tumpukan pelat, permukaan penyekatnya menahan bubur agar tidak keluar ke jalur pejalan kaki, dan susunan portnya terhubung ke pipa umpan yang sudah terpasang tetap. Keempat fungsi tersebut menoleransi tingkat variasi yang sangat berbeda. Kesalahan panjang beberapa milimeter dapat membuat pelat sama sekali tidak bisa masuk ke rangka, sementara kesalahan beberapa milimeter yang sama pada ketebalan mengubah volume cake dan waktu siklus tanpa menghentikan produksi.
Urutan praktisnya adalah mendaftar fitur-fitur yang bersentuhan dengan bagian lain, lalu menyatakan apa yang harus dicapai oleh masing-masing fitur tersebut. Permukaan penyekat harus tetap cukup rata agar dapat menutup di bawah tekanan penjepitan. Port harus sejajar dengan pipa yang tidak dapat dipindahkan. Gagang harus mampu menahan pelat yang terangkat tanpa melentur hingga mengenai tangan operator. Setelah fungsinya dituliskan, toleransi mengikuti dari fungsi tersebut, dan metode inspeksi mengikuti dari toleransinya.
Dua mode kegagalan muncul berulang kali. Yang pertama adalah gambar yang memberikan toleransi yang sama pada semua hal, yang mendorong biaya permesinan atau pencetakan ke fitur-fitur yang tidak membutuhkannya dan tetap membuat permukaan penyekat kurang spesifik. Yang kedua adalah gambar tanpa toleransi sama sekali, di mana pemasok menerapkan kelas umum dan pembeli baru mengetahui hasilnya saat pemasangan. Keduanya bukan masalah pemasok. Keduanya adalah masalah spesifikasi, dan keduanya lebih murah diperbaiki di atas kertas.
Dimensi Mana yang Perlu Kontrol Ketat
Tidak setiap dimensi pada suku cadang filter kustom memerlukan perhatian yang sama. Tabel di bawah ini memisahkan fitur-fitur yang biasanya menentukan kecocokan, penyekatan, dan penanganan dari fitur-fitur yang biasanya cukup dengan toleransi umum. Bacalah sebagai daftar awal untuk dikonfirmasi terhadap rakitan Anda sendiri, bukan sebagai kelas yang berlaku universal.
| Fitur | Mengapa biasanya perlu kontrol lebih ketat | Apa yang harus dicantumkan pada gambar | Apa yang tidak dapat dibuktikan oleh dimensi saja |
|---|---|---|---|
| Kerataan permukaan penyekat | Titik tinggi menciptakan jalur kebocoran di bawah penjepitan | Nilai kerataan, area yang diukur, kondisi penopangan selama pengukuran | Bahwa tumpukan yang dijepit akan tersekat pada tekanan operasi |
| Jarak pusat port | Ketidaksejajaran membebani pipa umpan dan pelat | Posisi nominal, toleransi, dan permukaan datum yang menjadi acuan pengukurannya | Bahwa flensa atau pipa pasangannya sendiri berada dalam toleransi |
| Panjang dan lebar keseluruhan | Menentukan apakah pelat masuk ke rangka dan membawa kain | Toleransi terhadap dimensi rangka, bukan terhadap nominal | Bahwa pelat akan duduk persegi dalam tumpukan |
| Ketebalan pelat | Menentukan volume ruang dan bagaimana beban penjepitan terdistribusi | Batas plus dan minus nominal, serta titik-titik pengukuran | Volume cake, perilaku pengeringan, atau waktu siklus |
| Posisi pegangan dan penyangga | Memengaruhi keselamatan penanganan dan kestabilan tumpukan | Toleransi posisi dari datum yang dinyatakan | Bahwa penyangga cukup kuat untuk beban yang diangkat |
| Antarmuka kain atau gasket | Lebar, kedalaman, dan radius sudut alur mengendalikan kecocokan dan penyegelan | Dimensi alur dengan radius sudut yang dicantumkan | Bahwa kain atau gasket yang sudah Anda miliki cocok dengan alurnya |
Kolom kanan sama pentingnya dengan kolom toleransi. Bacaan kerataan yang diambil pada pelat yang tidak dijepit tidak memprediksi apa yang terjadi saat pengepres menutup, karena penjepitan mendistribusikan ulang beban dan dapat mengangkat sudut yang rendah. Posisi port yang diukur dari tepi yang mudah dijangkau alih-alih dari datum yang dinyatakan dapat lolos inspeksi namun tetap gagal sejajar. Masing-masing adalah kondisi pengukuran, dan masing-masing harus ada dalam kesepakatan.
Metode Pengukuran Harus Ada dalam Spesifikasi
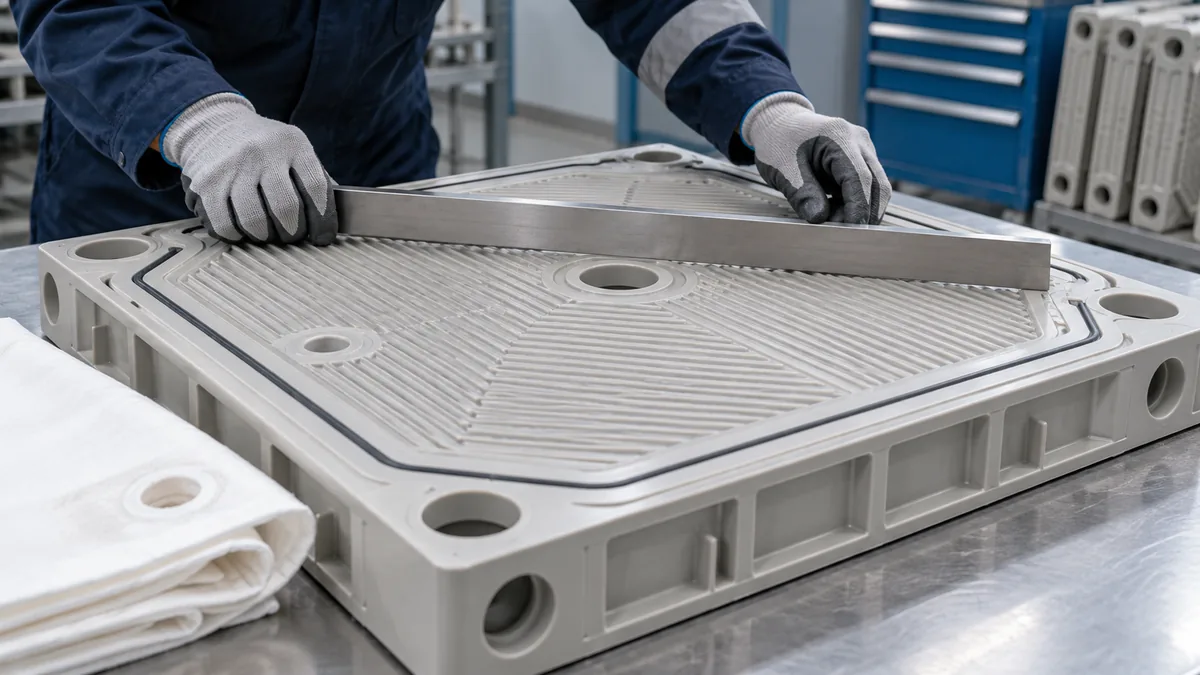
Toleransi tanpa metode hanyalah opini. Dua inspektor dapat mengukur pelat yang sama dan melaporkan angka yang berbeda tanpa ada yang lalai, karena jangka sorong pada tepi polimer cetakan terbaca berbeda dari probe kontak pada permukaan hasil pemesinan, dan keduanya terbaca berbeda dari meteran yang ditarik melintasi pelat 1250 mm.
Tuliskan lima hal untuk setiap fitur yang dikendalikan. Sebutkan alat ukur dan resolusinya. Sebutkan titik-titik pengambilan pembacaan, sebaiknya dengan sketsa kecil. Sebutkan kondisi penopang, karena pelat yang bertumpu pada dua balok melendut berbeda dari pelat yang terletak rata. Sebutkan suhu saat pengukuran tersebut valid, karena komponen polimer bergerak mengikuti panas dan kelembapan. Sebutkan berapa banyak pembacaan yang membentuk satu hasil, apakah itu satu nilai tunggal, nilai maksimum, atau rata-rata dari beberapa titik.
Aturan penerimaan memerlukan perlakuan yang sama. Batas absolut dan rata-rata dengan rentang yang diizinkan adalah spesifikasi yang berbeda, dan lot yang lolos pada yang satu bisa gagal pada yang lain. Jika gambar mencantumkan nilai maksimum, pemasok harus memeriksa terhadap nilai maksimum tersebut. Jika gambar mencantumkan nilai nominal dengan batas simetris, pemasok harus dapat menunjukkan di mana posisi proses sebenarnya di dalam batas-batas itu.
Di sinilah pengetahuan proses dari pemasok mendapat tempatnya. Seorang moulder tahu fitur mana yang bergeser saat cetakan memanas selama satu shift, dan seorang machinist tahu permukaan mana yang melendut akibat penjepitan. Pemasok yang membuat komponen filter khusus sesuai pesanan, termasuk Shine Technology, biasanya menawarkan rentang yang mencerminkan perkakas dan materialnya, bukan angka terketat yang bisa dicantumkan dalam gambar. Percakapan itu layak dilakukan sebelum gambar dibekukan, bukan setelah pengiriman pertama ditolak.
Datum, Proyeksi, dan Konvensi Gambar
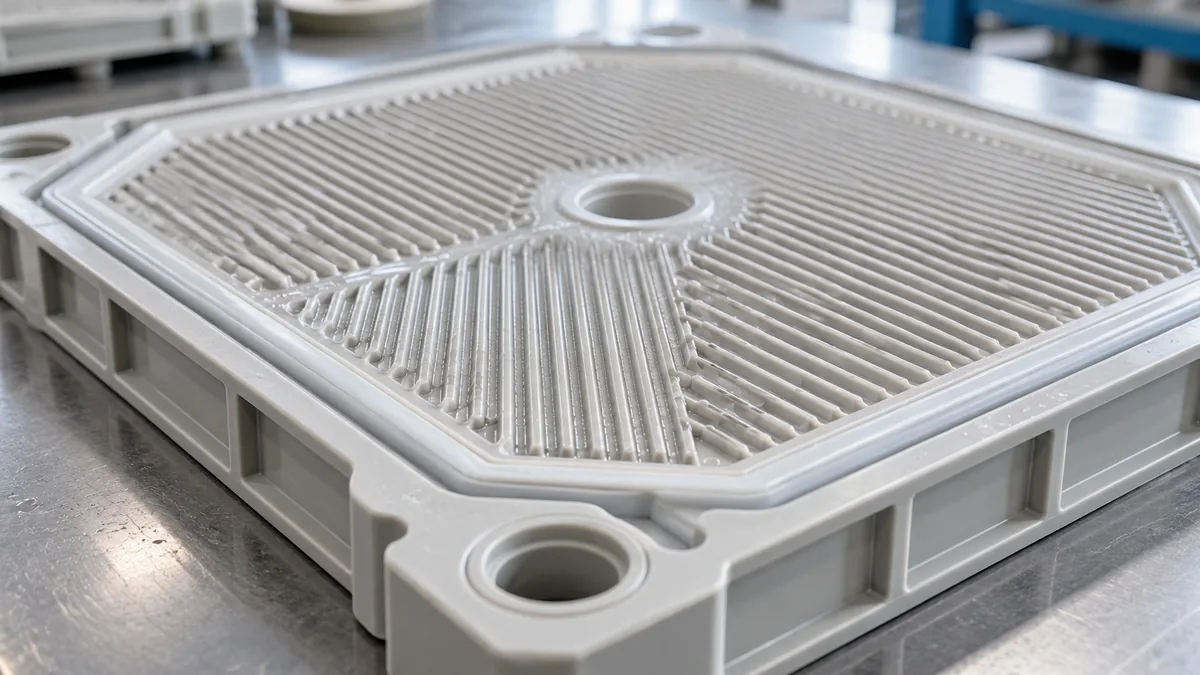
Gambar hanya menjadi kontrak jika kedua pihak membacanya dengan cara yang sama. Pastikan skema datum sebelum hal lain. Toleransi posisi yang diukur dari permukaan penyekat, dari permukaan port, dan dari tepi luar akan menghasilkan tiga keputusan penerimaan yang berbeda, dan hanya satu di antaranya yang sesuai dengan cara pelat duduk di press.
Periksa konvensi proyeksi, satuan, dan apakah gambar tersebut merupakan dokumen pembeli atau pemasok. Gambar pemasok yang tidak dapat dilacak ke nomor revisi pembeli sulit dipertanggungjawabkan kepada siapa pun di kemudian hari. Periksa bahwa blok revisi telah diisi dan bahwa revisi yang Anda setujui adalah revisi yang dikutip.
Jika tidak ada gambar asli, yang umum terjadi pada instalasi lama, jangan mengukur komponen yang sudah aus lalu menyebut hasilnya sebagai spesifikasi. Ukur susunan pasangannya sebagai gantinya: bukaan rangka, jarak pusat flange pipa, kain yang harus pas, dan celah yang dibutuhkan gagang. Pelat yang aus membawa bentuk dari masa pakainya, dan menyalin bentuk itu ke pesanan baru berarti mereproduksi keausannya.
Persetujuan Artikel Pertama dan Lot Uji Coba
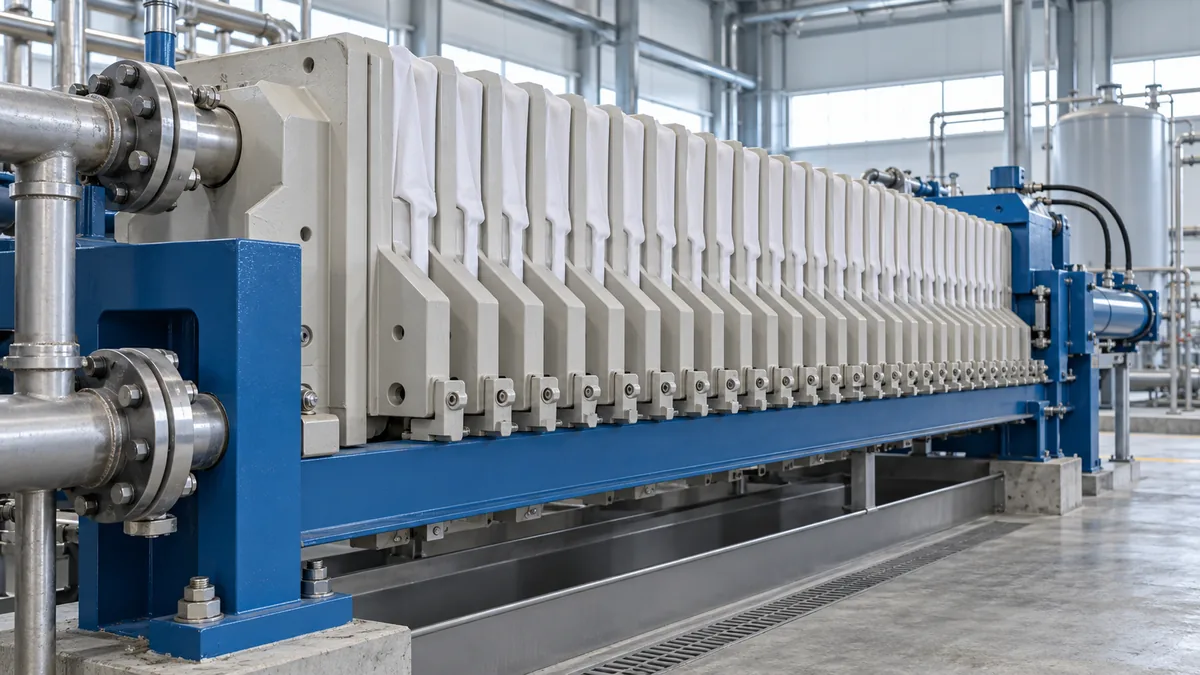
Persetujuan artikel pertama adalah pemeriksaan dimensi, bukan jaminan kinerja. Ini memastikan bahwa komponen yang ada di hadapan Anda sesuai dengan gambar sebagaimana diukur dengan metode yang disepakati. Ini tidak memastikan bahwa rongga cetakan berikutnya, lot material berikutnya, atau shift berikutnya akan menghasilkan hasil yang sama.
Tetapkan ukuran sampel sebelum komponen dibuat. Tiga pelat yang diukur pada titik yang sama akan menunjukkan sebaran, dan sebaran itu lebih berguna daripada satu pembacaan yang lolos. Catat nilai aktualnya, bukan sekadar tanda lulus, karena lot yang hari ini mendekati batas akan melewatinya ketika perkakas aus.
Nyatakan apa yang terjadi pada fitur yang tidak sesuai. Sebagian fitur dapat dikerjakan ulang, sebagian dapat diterima melalui konsesi dengan catatan tertulis, dan sebagian harus dibuat ulang. Konsesi yang disepakati secara lisan dan tidak pernah dituliskan akan menjadi perselisihan pada pesanan kedua. Simpan catatan artikel pertama bersama revisi gambar dan lot material agar perbandingan dapat dilakukan di kemudian hari.
Revisi, Keausan Perkakas, dan Pesanan Ulang
Toleransi bergeser karena alasan yang biasa. Perkakas aus, cetakan bersisik, dan pemasok yang mengubah urutan permesinan untuk memperpendek waktu tunggu bisa menggeser posisi suatu fitur di dalam rentangnya. Semua ini bukan pelanggaran, tetapi semuanya memerlukan pemicu untuk peninjauan.
Tetapkan pemicunya dalam perjanjian. Perbaikan perkakas, perubahan pemasok material, pemindahan ke mesin yang berbeda, atau revisi pada peralatan pasangannya masing-masing harus memicu pemeriksaan dimensi baru terhadap gambar yang disetujui. Pesanan ulang yang dilakukan berdasarkan gambar yang telah berubah tanpa nomor revisi adalah sumber umum terjadinya ketidakcocokan.
Jaga catatan tetap sederhana dan lengkap: revisi gambar yang disetujui, metode pengukuran, nilai artikel pertama, setiap konsesi, dan tanggal peninjauan terakhir. Ketika sebuah pelat gagal pas dua tahun kemudian, berkas itu menjawab pertanyaannya dalam hitungan menit, bukan minggu.
Kirim Paket Gambar Sebelum Penawaran
Tempat termurah untuk menetapkan toleransi adalah sebelum pesanan pembelian. Kirim paket gambar beserta dimensi pasangannya, skema datum, metode pengukuran untuk setiap fitur yang dikendalikan, ukuran sampel untuk persetujuan artikel pertama, dan nomor revisi yang harus menjadi acuan pembuatan komponen. Shine Technology meninjau komponen filter khusus terhadap kelima hal tersebut dan memberikan komentar atas setiap dimensi yang tidak dapat diverifikasi dari gambar sebagaimana diberikan, sehingga pertanyaannya muncul selagi gambar masih terbuka. Gambar dan pertanyaan teknis dapat dikirim melalui detail kontak di shinefiltration.com.
FAQ
Seberapa ketat toleransi pada pelat filter khusus seharusnya?
Hanya seketat yang dibutuhkan fungsinya, dan tidak lebih ketat. Mulailah dari apa yang disentuh fitur tersebut: permukaan penyekat harus menutup rapat saat dijepit, port harus sejajar dengan pipa tetap, pelat harus masuk ke rangka. Tetapkan toleransi dari kebutuhan itu, lalu pastikan pemasok dapat mengukurnya dengan alat ukur yang dinyatakan. Memperketat fitur yang tidak menyentuh apa pun menambah biaya dan waktu inspeksi tanpa memperbaiki kecocokan, dan dapat mengalihkan perhatian dari satu dimensi yang sebenarnya menentukan apakah susunan tersebut tersekat dengan baik.
Apakah pemasok atau pembeli yang menuliskan toleransi?
Pembeli memiliki persyaratannya dan pemasok memiliki kemampuan prosesnya, sehingga gambar sebaiknya memuat keduanya. Pembeli menyatakan fungsi dan batas yang dapat diterima. Pemasok menyatakan rentang yang dapat dicapai oleh perkakas dan material, serta metode pengukuran yang digunakan untuk membuktikannya. Jika keduanya tidak bertemu, itu adalah percakapan desain, bukan perselisihan kualitas. Gambar yang diterbitkan tanpa komentar pemasok biasanya berarti pertanyaan tentang kemampuan proses tidak pernah diajukan.
Apa saja yang harus dicantumkan dalam laporan inspeksi artikel pertama?
Revisi gambar, lot material, instrumen dan resolusinya, titik yang diukur, kondisi penopang, suhu jika material sensitif terhadapnya, dan nilai aktualnya, bukan sekadar tanda lulus. Tambahkan ukuran sampel dan sebaran di seluruh sampel. Laporan yang hanya mencantumkan “dalam toleransi” tidak dapat dibandingkan dengan lot berikutnya, padahal perbandingan itulah alasan menyimpannya.
Apakah pemasok dapat mempertahankan toleransi pada bagian cetakan sama baiknya seperti pada bagian hasil permesinan?
Bagian cetakan dan hasil permesinan berperilaku berbeda, sehingga angka yang sama memiliki arti berbeda. Fitur hasil permesinan mempertahankan dimensi secara ketat tetapi dapat melentur akibat penjepitan. Fitur cetakan membawa penyusutan perkakas, pergeseran garis las, dan pertumbuhan pasca-cetak, itulah sebabnya suhu pengukuran dan waktu penstabilan perlu dimasukkan ke dalam spesifikasi. Tanyakan apa yang dapat dicapai proses sepanjang satu shift penuh, bukan apa yang terukur pada satu sampel, dan tetapkan aturan penerimaan berdasarkan jawaban itu.